真空钎焊缺陷分析和解决方案
未删减中英文完整版:真空钎焊缺陷分析和解决方案
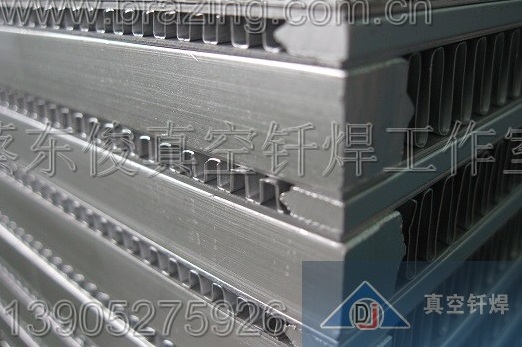
真空钎焊是在真空状态下,对结构件进行加热和保温,使钎料在适宜的温度和时间范围内熔化,在毛细力作用下与固态金属充分浸润、溶解、扩散、焊合,从而达到焊接目的的一种先进焊接方法。真空钎焊的突出优点是可连接不同的金属、实现复杂结构的同时焊接,焊接后的焊接头光洁致密、变形小且具有优良的力学性能和抗腐蚀性能。然而,真空钎焊对散热器的结构设计、装配质量,铝合金复合板(以下简称复合板)的化学成分、钎料层厚度,钎焊工艺制度、工作环境等的要求甚为严格,否则,极易出现翅片弯曲倒伏、钎缝不连续、虚焊、熔蚀、直至泄漏等其他质量缺陷。其中:泄漏属重大质量缺陷。
生产工艺流程
(1)领料:按生产计划填写领料单到零件库领零件,并仔细核对零件名称数量。搬运过程中不准磕碰以免损伤零件。对复合板、翅片、封条等进行定型、按照尺寸加工。
(2)表面清洗处理工艺流程:焊前预清理:对工件待焊接的部位,用打磨机清除氧化物,及其它杂质,清理后应可见金属光泽。首次配置碱液:在清洗池中按每吨水放40Kg烧碱。温度60±5°,比重值为9±1。 零件摆放:将上箱体均匀铺在清洗篮中,凹面向下,一般以每个篮框中放12个;同样,将上箱体均匀铺在清洗篮中,将封条、翅片、侧板分别放入清洗筐,在碱洗池清洗120秒,在零件浸没后清洗筐要上下晃动不少于三下。翅片摆放时宽度方向竖立摆放,摆放时可多层摆放,但每层翅片与翅片间可以拔动,既有可活动间隙。长封条竖直或倾斜摆放,侧板交错摆放。将隔板宽度方向竖立摆放入清洗筐,隔板间要有间隙,隔板也可多层摆放,在碱洗池清洗30S,在零件浸没后清洗筐上下晃动不少于三下。零件在碱洗池清洗后进入清水池清水循环漂洗120S,在零件浸没后清洗筐上下晃动不少于三下。转中和清洗。首次配中和液:将硝酸加入清水中配成30%的中和液,PH近似为5。中和清洗:将清洗零件进行中和,90S后将零件取出再入清水池清水循环漂洗120S。此时工件清洗洁净无油污,自然烘干或转烘干炉烘干。烘干温度200±20℃、烘干转速200±50r/min。装入小清洗烘干筐的零件可直接进烘干机烘干,如大清洗筐,需将零部件取出放入清洗烘干筐,摆放如清洗时摆放或散开摆放在烘干网带上进行烘干。将清洗烘干后的零部件填写生产转序卡转下道工序。
(3)组装:按侧板和封条尺寸调整装芯夹具。戴好防护手套开始装芯在同一夹具上并排摆放两个芯子,芯子相对夹具摆放均布,先放側板再放隔板,依次放短封条和风翅片,重复放隔板、长封条和内翅片,隔板、短封条和风翅片,当风翅片数达到图纸要求数量时放隔板、侧板。最后放上夹具。用不少于6根的M12拉杆对称拉紧的同时整形。芯宽压紧尺寸为大于图纸要求尺寸的1.25%或图纸要求的焊接前尺寸。将装好后的芯子并排摆放在芯子暂存架上严禁将不合格及未清洗干净的零部件装芯,装配过程中要戴好手套,以防汗渍等粘在零件上,影响钎焊。装配芯子对角线<2MM。外观:翅片无倒伏、封条整齐。芯宽大于芯宽尺寸1.25%。零部件与图纸要求数相符。
作 业 顺 序
1、首先进行日常的设备点检。
2、领取封条、散热带、内翅片、隔板等,对领取的部件和辅件
进行检查,并将不合格品剔除。
3、根据《芯部参数表》选用相应的装芯工装、卡具。将钎焊卡具底板放到组装台上,将侧板对准组装台的限位槽平放在夹具面上,放上一片隔板,4、在两端组装限位槽内各放一根短封条(带锥面向里)。
5、在隔板上布好散热带,放上一片隔板,再在隔板上装上两根长的封条(带锥面向里)。
6、在两长封条之间放入内翅片,放入数量根据封条长度而定重复叠加直到达到图纸要求数量,最后放一片隔板和侧板放上钎焊夹具固定好,用整平板将芯面、带面整平拧紧螺母取下芯体。
7、对芯体进行整体整平,调整散热带与两端封条的距离(带头保持平齐,两大面平整,结合部位平齐无明显落差),装上夹具的螺杆拧紧螺母将芯体固定好。
8、用卷尺测量芯宽和对角线保证芯宽和对角线与图纸要求尺寸是否超差,如有超差进行修整。
9、按下面管理项目所规定的控制项目和检查频率检查。
10、将芯子分总成放在周转车上。
(4)真空钎焊:炉内摆放:用叉车将芯子暂存架上的芯子六个为一炉次,放入真空钎焊炉内,放置时前后左右居中放置,严禁放置时工件和夹具与钎焊炉的内壁接触,且放置要平稳轻放,以免损坏钎焊炉内壁钼屏和加热器。钎焊:设定该产品的钎焊工艺参数,无特别要求的执行通用钎焊工艺,按《铝真空钎焊炉操作规程》操作设备。对真空钎焊炉抽真空后进行七个阶段的加温、保温,其工艺曲线如下图所示。
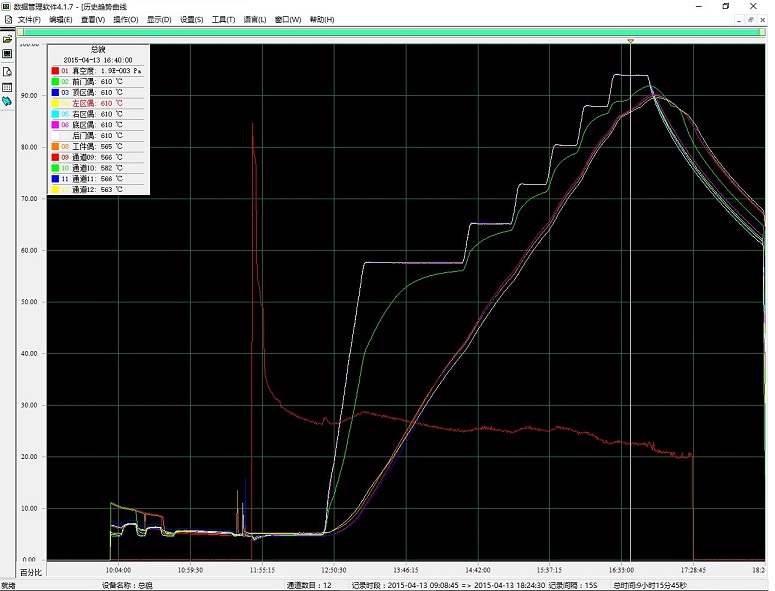
即:第一阶段预热升温;第二阶段蓄能保温和第三阶段钎焊升温、第四阶段钎焊保温、第五阶段钎焊升温、第六阶段钎焊保温;第七阶段钎焊停电、降温。待钎焊炉温降至规定温度出炉:当产品按钎焊工艺结束后,温度降低到300度时,打开进气阀,平衡炉内外压差。打开炉门,将已经焊接好的芯子及夹具用叉车平稳的移出放在芯子暂存架上。打开炉门时,操作者在炉门的前面打开炉门,不要在侧面,以免刚打开时热气伤人。产品温度高,不要直接触摸,以防烫伤。待冷却后进行拆除夹具操作。
4.1 查看每炉的钎焊记录和产品在炉内位置摆放记录,检查钎焊工艺是否正常,重点检查520℃和560℃两保温段的保温时间是否超长,真空度是否达到设定的真空度。
4.2 钎焊芯体的检验标准
4.2.1主板与扁管、扁管与散热带的钎焊缝的钎透率达到80%以上,每根散热带与扁管无5cm以上的连续虚焊。
4.2.2散热带无熔蚀、倒伏;主板无焊料的堆积、流持,扁管通孔无钎料堵塞,芯体外观无磕碰变形。
4.2.3芯体整形后主板、扁管、护板无大于1cm的弯曲变形,芯体的对角线偏差小于2cm,芯体大面的平面度误差小于2cm。
4.2.4对于在护板外侧焊挂件的芯体,两护板间的距离尺寸符合图纸要求。
4.2.5检查操作工自检中对于钎焊虚焊的长缝是否用记号笔进行标识,对不合格品是否隔离放置。
4.3 钎焊质量的抽样和检查方法
4.3.1钎焊产品每炉抽检不能少于四台,对于钎焊工艺异常的炉产品要加倍抽检或全检,以确保大面积虚焊产品的及时发现和处理。
4.3.2 对于5.2.1项中的扁管与散热带虚焊情况的检查,首先目测散热带的每个波峰与扁管间是否有饱满的焊点,对于无明显焊点的焊缝用细不锈钢针拔是否有松动,如果有连续的松动力则做好标识记号和炉号记录以便以后的统计分析。5.2.2、5.2.5为目测检查项,5.2.3、5.2.4采用1m的钢直尺测量检查。
4.3.3 芯体对角线长度的测量方法
取最外侧的扁管与主板焊接处的同一参照点进行测量对比。
2.1 散热器的装配
(1)结构件的表面预处理
散热器的所有结构件在组装前均须经过表面处理即酸碱洗,以除去表层污垢、油渍、氧化膜等。污垢会阻碍构件间的有效接触;油渍在真空高温时将 会分解气化,降低真空钎焊炉内真空度;由于铝合金 表层氧化膜致密,其熔化温度远比基体材料的要高, 特别是复合板钎料层的氧化膜在钎焊时钎料层熔化不充分,造成不能与被焊金属完全熔合,从而影响钎焊质量。为此,必须严格控制原材料的表面预处理, 包括必要的机械清理,同时缩短钎焊前的装配时间。
(2)结构件尺寸公差
复合板、大翅片、小翅片、大封条、小封条在进行定型、定尺加工后的尺寸偏差配合必须得到有效保证。翅片应控制在正偏差范围,封条则应控制在负偏差范围。否则无法保证装配后复合板在与封条紧 密配合后,再与翅片间有适宜的接触面积即钎缝间隙,易造成虚焊、钎缝不连续或未焊合现象。
(3)结构件表面粗糙度及其形状
结构件表面粗糙度影响毛细力。一般说来,表面过于光滑,钎料难以在整个接触面积上分布均匀, 由此产生的空穴会使钎焊强度降低,特别是封条的表面粗糙度。为了保证钎料均匀分布于接触焊缝上,结构件的钎焊面应有适宜的粗化。通常,表面粗 糙度参考值可选Ra0·7mm~2·0μm的平方根为宜。另外,封条的内侧应制成30°的倒角,有利于在真空钎焊时降低焊料的表面张力,增加润湿性,减少钎焊缺陷。
(4)夹具的夹持力
由于散热器装配后采用不锈钢夹具进行夹持, 而不锈钢夹具的热膨胀系数小于铝合金制品的,故夹紧力太大,易造成钎焊后翅片弯曲倒伏;夹紧力太 小,翅片易松脱。故应根据具体散热器的结构设计设定适宜的夹紧力。联系人:蔡东俊
(5)整形:对散热器真空钎焊后的变形,一般采用机械法进行矫正。
操作方法:
1、 将芯体放在整形夹具上,调节螺杆通过整形板对芯体进行整形,使两对角线长度差值达图样要求。
2、 目测芯体大平面平面度误差,如误差超过2mm,应固定一侧,用手轻扳另一侧进行较正,直到符合规定要求。
3、 用压缩空气吹除水管内杂物。
检查整形所使用的工装夹具的尺寸是否符合产品图样的要求。
操作现场工艺文件及生产图纸是否齐全,操作工是否按工艺文件的要求进行操作,对于需要敲击整形的尺寸是否存在野蛮操作,是否认真填写质量记录。
整形产品的检验标准
各装配孔的中心距尺寸、外形尺寸,气室孔的中心距尺寸符合产品图样的要求,装配孔的对角线中心距误差小于2mm,各装配孔在与芯体大面平行的平面上的平面度误差小于2mm。
装配孔无变形和锉修现象,产品无因整形不当而造成的变形和破裂缺陷,芯体无磕碰。
(6)导流板焊接:采用氩弧焊方式焊接散热器的导流板,即散热器两端大封条位置。
设备,仪器,工装夹具:
氩弧焊机
辅助用料:
铝镁焊丝ER5356
动作要领:
首先进行日常的设备点检
1.根据《设备操作规程》调节氩弧机的相关参数。
2.对支撑板与主片结合处进行焊接,四个结合处都要求焊接,焊接点均匀美观,不可漏焊。取上一工序半成品,将固定板与护板进行焊接,上下两边各三处。不同产品要求焊接点的数量不同,根据技术要求进行焊接,每个焊点的长度为6-8CM。
3、领取水室对领取的部件和辅件进行检查,并将不合格品剔除。焊前须清除焊件表面的油脂,涂层,润滑剂及氧化膜等。将水室半成品(冲压件)放工作台面上,按图纸要求进行并接(定位)。调整好相位置后进行点焊。将气室按图纸要求装入主片槽内用木槌敲击到位,然后在两端进行点焊每端点焊两点。取下完成点焊的总成转至下道工序进行整体焊接:
a.固定板整体焊接上下两面和两端都要求进行焊接,焊缝长度为5-6CM。
b.用木棰敲击主片槽边使其与气室接焊面紧密配合,然后进行整体焊接。焊缝要求密封,可靠,美观,均匀。总成焊接完成后,用记号笔在自检OK的总成上写上工号。按管理项目所规定的控制项目和检查频率检查。
将芯体总成放在周转车上。
4.自检所做工序是否全部到位,OK品整齐堆放转至下一工序。
注意事项:
1.取放产品时要轻拿轻放,水室焊接和搬运过程中注意轻拿轻放。不得磕碰、划伤。。
2.氩弧焊操作者,必须戴好头面罩、手套、穿好工作服、工作鞋,以避免电弧光中的紫外线和红外线灼伤在操作设备时注意视如安全,严格按《设备操作规范》要求进行作业。
气流量 参照《参数对照表》
焊接电流 参照《参数对照表》
(7)散热器总成的密封性检测:干式检漏(真空氦气检漏)。整体系统主要由真空箱系统、充氦回收系统、抽真空系统、清氦系统、补氦系统、气动传动系统、流水线传输系统、电器控制系统、氦质谱检漏仪等组成。水压检漏:水检采用压缩空气方式检验换热器承压能力,即泄漏检验。
作 业 顺 序
首先进行日常的设备点检。
根据型号选用相应的堵塞工装。
启动设备设定参数(检测压力为:0.180Mpa,充气时间:15
秒,平衡时间:30秒,保压时间:25秒,报警极限:0.01 Mpa)。
将铆接好的产品放在平台上,用堵塞工装将所有的通口堵塞
好。
按下小键盘运行键“Enter”开始检测;按下控制盒上的运行键;测试结果判定:合格产品亮“绿灯”,NG产品 亮“红灯”。
合格品整齐堆放到周转车上,不合格品放置不良品区待水检判定。
按下面管理项目所规定的控制项目和检查频率检查。
检查总成焊接夹具的尺寸是否符合产品图样的要求。
操作现场工艺文件及生产图纸是否齐全,操作工是否按工艺文件的要求进行操作,接收的产品零部件是否符合质量标准的要求,是否认真填写质量记录。
外观质量 与焊缝标准样件进行对比,焊缝应均匀牢固,美观。每台产品的扁管、散热带在焊接过程不得有碰伤和烧伤现象。总成后产品的型腔内无焊渣及其他杂质
密封性 总成焊缝经0.3Mpa的压缩空气试压,保压1min无泄漏。具体要求为对于钢模气室每台焊缝漏点不多于4点,对于砂模气室每台焊缝漏点不多于2点。
检验方法
为目测检查 通过“总成试压工序的漏点统计记录”定期的进行焊缝漏点的统计,并将统计结果及时反馈有关部门,对于焊缝泄漏严重的产品查明原因并采取措施。
(8)喷涂、抛光:对散热器表面进行清洗、烘干、喷涂、抛光、烘干, 改善产品外观质量。
作 业 顺 序
首先进行日常的设备点检。
领取油漆按产品图样要求和油漆说明书要求调和油漆。
根据《设备操作规范》开启调节相关设备参数。
取试压合格的产品放置于工作台面,用打磨机将护板上的划
伤部位打磨消除。然后放置整形台上,使用整形工具将左右护板进行整平。U型号槽护板的产品要求对护板进行打磨、整形,其它中冷器产品不作要求。并将总成左右护板用擦布进行清洁,然后悬挂到流动带的挂
钩上流进烘干道。调整喷枪,使喷出的漆成雾状,当总成流到喷漆房时,对总成表面进行喷漆。(喷枪移动速度均匀,枪口离芯体20-30CM)
喷漆完成后自检有无漏喷,如有立刻补喷。将喷好漆凉干后的产品从挂钩上取下,查看有无喷漆不良(流柱、漆瘤、色差),OK产品在进出水口套上防尘罩整齐摆放在合格品区,NG产品摆放不良品区。
按管理项目所规定的控制项目和检查频率检查。检查操作工是否按要求进行操作,是否认真填写质量记录.
外观质量 漆膜完整、均匀,色泽无明显差异,涂层无皱皮、流挂,无外来杂质异物。产品无磕碰。
对于产品外观有表面不平整等铸造缺陷的气室,在喷漆前必须进行刮腻子处理,并参照标准样件对刮腻子的质量进行检验。
(9)包装交货。
作 业 顺 序
1、首先进行日常的设备点检。
2、根据《产品参数表》选用相应的组件包装箱。
3、根据产品图纸要求领取相应标签、标识牌,并使用打码机将标识牌打上生产日期。
4、使用电钻在固定板指定位置上打孔插上铆钉,插上铆钉用抽芯钳将标识牌铆接在固定板上。包装所使用的设备是否完好,所使用的包装箱外观尺寸、标识是否符合产品要求,合格证标识与产品是否相符,操作工是否认真填写质量记录。
5、检查包装质量 产品气室口盖防尘盖,产品装箱前套塑料袋,箱内有防振泡沫,包装牢固,封扎可靠。
6、将产品标签帖在固定板批定位置上。
7、在纸箱内放入泡沫垫,先在水室进出水口两角套上。相应的泡沫防护垫,将散热器总成放进箱内再套两个泡沫角垫。
8、封好纸箱两端留20-25CM的距离捆上打包带,套打包扣留好
余量切断、收紧打包带,用铆压钳将打包扣铆紧。
9、打包完成帖上外箱标签。
10、按下面管理项目所规定的控制项目和检查频率检查。
11、将打包好的产吕总成整齐堆放在周转车上,办理入库手续。
2 散热器真空钎焊泄漏原因分析
2.2 复合板的质量指标
(1)钎料层化学成分中主要元素的影响
Si含量:复合板的钎焊性能体现在钎料层的流动性、润湿性、间隙填充能力和焊接强度。在Al-S 合金二元相图中,温度达577℃、w(Si)=11·7%时, 发生共晶反应。当w(Si)≤11·7%时,二元合金熔化 温度随Si含量的升高而降低。所以,钎料层中Si含 量高时,其熔点则低。Si含量过高时,虽然可使包覆 层合金熔点降低、流动性好,间隙填充能力强,但当其扩散到被焊金属界面,且使固相成分达到一定程度时,导致被焊金属固相熔化,产生熔蚀。Si含量越高,浓度梯度越大,对基体合金的熔蚀倾向也越严重;Si含量过低时,则产生相反的效果。真空钎焊用复合板的钎料层为4004铝合金,其w(Si)的标准范 围为9·0%~10·5%。Mg含量:包覆层合金中的Mg是真空钎焊必不可少的金属活化剂、吸气剂,同时在增强复合板耐蚀 性方面可产生积极的影响。Mg在550℃以上时开始大量蒸发,在真空钎焊炉中形成含Mg的气氛。镁蒸气既可与钎焊气氛中剩余的氧或水蒸气中的氧结合,保护加热零件表面不致重新氧化,又能渗入到零 件表面未清除干净的氧化膜中,将其去除。所以,相对于真空钎焊炉的真空度而言,真空度高时,标准含量的Mg可以起到足够的作用;而真空度低时,则需要将Mg含量控制在上限或者更高。4004铝合金的 w(Mg)=1·0%~2·0%。
(2)钎料层厚度
复合板厚度及钎料层厚度的设定应与散热器的承压要求相匹配,必须结合理论计算和生产实践来制定。这里特别指出当钎料层厚度过薄时,易造成焊接强度低、焊接不牢、承压不达标等焊接缺陷;过厚时,则会造成芯层合金厚度过薄、承压不达标、甚至出现熔蚀现象导致泄漏。因此,钎料层厚度及其 均匀性是衡量其质量的重要指标,也是影响钎焊质量的重要因素之一。实际应用中钎料层厚度一般控制在复合板厚度的(10±3)%为宜。
(3)复合板其它质量要求
复合板在散热器中的另一个作用是作通道隔板,也有承压要求。因此,不应有影响其承压的内在、外在缺陷。内在缺陷如芯层合金的气孔、夹渣、与钎料层的焊合不良等;外在缺陷除上述表面处理 不洁净外,还有在加工过程中的磕碰伤、划伤,当其深度超过钎料层厚度时,会直接破坏金属的连续性, 导致承压能力下降。
2.3 真空钎焊工艺制度
在真空钎焊炉中,工件主要靠热辐射进行加热。而辐射传热有其特有的规律,即斯蒂芬玻尔兹曼定律:
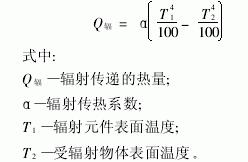
上式说明,高温时即使是很小的温度差也需要很高的热能传导,即真空加热温度越高,需要传递的 热量越大。说明在相同情况下真空炉内升温速度要 较其他加热方式慢很多。真空加热所需时间大约是空气炉的3倍、盐浴炉的6倍。因此,制定真空钎焊炉加热工艺制度时,不能照搬空气炉、盐浴炉和气氛炉的加热工艺制度。上式同时说明:真空钎焊过程中,应尽可能缓慢加热,以使换热器内外温度保持一致,否则直接影响钎焊质量。对工业化生产中的预热定温、保温,蓄能定温、保温,钎焊定温、保温以及停电降温,是既能实现上述目的又能提高生产效率的行之有效的工艺流程,其中真空钎焊温度及保温时间是影响钎焊质量的关键。
(1)真空钎焊温度:温度低时,钎料尚未达到必需的温度,钎料的流动性、浸润性均较差,易产生钎缝内 部气孔、钎缝不连续、虚焊等缺陷,使钎焊接头强度 降低,承压能力不达标而产生泄漏,严重时甚至会撕 裂;温度高时,钎料完全熔化且流动性过大,易产生 钎料氧化形成气孔和对焊缝的毛细力作用变差,造 成钎料流失、熔蚀、翅片弯曲等缺陷。适宜的定温应 注重焊料的流点,通常焊料的熔点应比被焊金属熔点低60℃左右。此时,液态焊料对被焊金属具有良好的浸润性和流散性,能在毛细力作用下较好地填充钎焊间隙,并能与被焊金属产生良好的合金化作用,形成高强度接头。
(2)真空保温时间:钎焊时钎料的润湿和接头形成约需要1s~2s,因此保温时间主要由散热器心部温度 达到钎焊温度所需的时间及氧化膜层消散所需时间 决定。如果保温时间过短,中冷器中心部温度没有达到钎焊温度;时间过长,液态钎料容易使被焊金属熔蚀。
2.4 真空钎焊炉的真空度
高温状态下的真空度较低时,炉内残留的O2 H2O等氧化性气体易与Al起化学反应生成质硬的 氧化膜即Al2O3。Al2O3组织致密、稳定、熔点高,在普通真空钎焊温度下不易分解,钎料氧化后使其流动性浸润性变坏;被焊金属氧化后变得难以浸润,从而导致焊料与基体间的焊接性能恶化。故需要尽可能提高真空钎焊时的真空度,减少O2、H2O等氧化性气体的含量,控制Al2O3的生成量。一般要求,真空钎焊炉采用多温区控温,炉温均匀性为±3℃,工作真空度应保证不大于6·0×10-3Pa,预抽真空的极限真空度必须在10-4数量级。如果工作真空度达不到就必须采用延长保温时间的方法等真空度达到才可以继续升温。或者进行其他方法保证真空度达到工作真空度。
2.5 真空钎焊时环境状况
环境中的湿度会对散热器钎焊质量造成影响 在高湿度下进行散热器组装时,会有更多的水分留在翅片、隔板及封条上。将高湿度下组装的散热器放入真空炉中钎焊,水分会蒸发、释放出更多的气体,且散热器内部的水分蒸发、气体释放是个缓慢的过程。水分需要大量蒸发热,影响散热器内部的温度;水分还会影响真空度;水分将加剧铝的氧化,从而影响钎焊质量。所以在进行散热器构件表面处理、组装及钎焊前都应该保持一定的环境湿度,或采取烘箱进行烘干燥加工,控制由于环境湿度造成的散热器构件表面水分含量。零部件清洗以后必须在24小时内进行装配并且真空钎焊。零部件清洗以后进真空钎焊炉的极限时间不允许超过72小时。超过72小时必须重新进行清洗并烘干。
真空钎焊缺陷的主要现象有:
1 漫流
漫流是钎焊时钎料流过钎焊接头处在母材上所形成的薄的钎料覆盖层。
(1)漫流原因
工装夹具在钎焊温度时应有一定的弹性和钢度,使焊缝联接处有合适的间隙,形成毛细现象吸附住熔化钎料。工装装夹不紧,钎焊组件缝隙太大就保持不住钎料,产生漫流缺陷。工装钢度低,加热后热变形和重力作用引起钎焊组件联结缝隙增大,不能形成钎料的毛细现象也导致钎料漫流。真空钎焊是辐射传热,工装夹具的热容量大,钎焊零件的升温速率小,在钎料的固一液相温度区间停留时间长,钎料低熔点组分挥发较多,同时钎剂的作用时间也长,两者进一步破坏了液态钎料的表面张力,过度改善了钎料对母材的润湿性。装炉量大,升降温速率小,保温时间长等和工装夹具热容量大一样,钎料在液态停留时间长,降温速率慢相当于延长了钎料液态的保温时间,也会产生漫流。钎剂的作用是还原表面的氧化膜、降低液态钎料的表面张力,改善钎料对母材的润湿性。铝真空钎焊镁粉钎剂的使用量一般不大于2 g/m。,使用量还因零件的形状、表面积、装炉量的不同而异。钎剂使用量大,钎料对母材的润湿性太好而导致钎料漫流。保温温度高,液态钎料的表面张力小,钎剂降低表面张力的作用增强等这些因素综合作用的结果引起钎料漫流。工件在钎料的固一液相温度区间停留时间长而导致漫流。
(2)消除措施
可以增大工装装夹力,缩小钎焊组件连接缝隙。提高工装夹具钢度,保证热状态时连接缝隙不变大。镂空减轻工装重量或者用石墨代替部分钢材,以减少工装的热容量。减少钎剂用量,在连续钎焊时应逐炉减少钎剂用量。采用分阶段升降温,在钎料固一液相温度区间快速升降温,缩短钎焊保温时间,降低钎焊保温温度,减少装炉量。
2 溶蚀
溶蚀是母材表面被熔化的钎料熔解而形成的凹陷 。
(1)溶蚀原因
钎料与钎焊母材不匹配,钎料与母材中的某个组元形成低熔点相,降低了母材部分区域的固相线温度。工装热容量大或装炉量大而导致零件升温速率慢,在钎料固一液相温度区间停留时间太长,在某个温度点钎料与母相中的某个组元络合成低熔点的相而导致母相合金部分区域熔点降低而熔化。炉温不均匀,钎焊件局部温度太高,钎焊温度太高导致经钎料扩散区域母材的低熔点组分熔化。在钎料固一液相线区间升降温慢。钎焊保温时间太长。
(2)消除措施
解决措施一般是更换钎料牌号。或在接近钎料熔点时快速升温,减少装炉量,减轻工装重量,降低钎焊温度,缩短真空钎焊的保温时间。
3 产品钎焊强度低
(1)原因
钎焊保温时间短,某个组元向母材扩散时间短。在钎料固一液相区问升温时间太长,钎料部分组元挥发多。真空压强太高或真空炉泄漏率大,加热时钎料或母材又部分氧化。氧化膜清除不彻底。钎料或母材在碱洗时过腐蚀而改变了钎料的组分。钎剂用量少,钎料的润湿性不好。
(2)消除措施
延长保温时间,使扩散充分完成。采用分区间升温,在钎料固一液相区间快速升温,减少钎料低熔点组元的挥发。降低真空压强,防止加热时钎料或母材再度氧化。检查设备的压升率。增加碱液浓度或温度,或延长碱蚀时间,彻底清除氧化膜。降低碱液浓度或温度(一般控制在60°C),或缩短碱蚀时间,把钎料或母材分开碱洗,防止碱洗时改变钎料的组分。增加钎剂用量,改善钎料的润湿性。
4 漏焊
漏焊是钎焊件对接处钎缝处无钎料或钎料熔化流失而形成的未焊合的缝隙。
(1)原因
钎料用量不够或连接缝隙大。钎焊升温速率太大导致零件变形大使联结缝隙增大,形不成毛细现象。钎剂使用量大,钎料的润湿性太好导致钎料流失或钎焊缝过宽。在钎料固一液相线区间升温速率慢,钎料低熔点组元的挥发多改变了钎料组分,提高了余下部分钎料的熔点,降低了钎料和母材间的相互扩散作用。装炉量大或工装设计不合理。工装太重吸热量太大,而导致升温速率慢。保温时间长或冷却速率慢等,钎料低熔点组元的挥发多。钎料过腐蚀,改变了其成分进而改变了熔点。
(2)消除措施
增加钎料用量,增大工装的夹紧力缩小连接处缝隙。钎焊前增加钎焊组件的去应力退火工序,或者分阶段升温并设置等温阶段,在500℃ 以上快速升温。减少钎剂的使用量,连续钎焊时应逐炉减少钎剂的使用量。减少装炉量,减轻工装重量,用石墨取代部分不锈钢。缩短钎料碱腐蚀时间,或调整腐蚀工艺参数,钎料和母材的腐蚀应分开进行。
5 针孔(气孔)
钎焊过程中熔化钎料中的气泡在凝固时形成于表面的孔穴,小的称针孔,大的称气孔。
(1)原因
钎焊时真空度达不到要求,正常钎焊真空度要求在2·0×10-3Pa。钎焊炉内压力大,钎料中的气泡逸出阻力大。钎料成分不对,低熔点高蒸气压元素含量过高。
(2)消除措施
在接近钎料熔点处设定保温平台以降低钎焊炉内压力。减少钎料中大蒸气压元素含量。
6 钎料不全熔
钎料不全熔是一部分钎料组分熔化而剩下高熔点的组分未熔,表观看就是钎料的表层熔化而中间没有熔化的缺陷。
(1)原因
产品装炉量大,或者工装太重热容量大,在钎料固一液相线区间升温速率慢,在熔化过程中,在真空环境中,钎料的低熔点组分汽化过多,改变了钎料的成分,使余下的钎料熔点升高而不熔。
(2)消除措施
分阶段升温,提高最后阶段的升温速率,在500℃设置等温段,消除工件温度的滞后以提高钎料固一液相线区间升温速率,减少装炉量,减轻工装重量或更换部分不锈钢为石墨,减少工装的热容量以提高工件的升温速率。
7 钎焊件变形
(1)原因
升温速率大,释放应力过快或热应力过大,冷却过快也使热应力过大。工装钢度不足或装夹强度不足。
(2)消除措施
钎焊前增加钎焊组件的去应力退火;采用分阶段升温,设置等温平台,在接近钎焊保温温度时快速升温;分阶段控制降温,在钎料固相线温度以下慢冷。提高工装钢度和装夹精度。
8、填隙不良部分间隙未被填满。
产生原因为:
(1) 接头设计不合理,装配间隙过大或过小,装配时零件歪斜。
(2)钎剂不合适,如活性差,钎剂与针料熔化温度相 差过大,钎剂填隙能力差等,或者是气体保护钎焊时气 体纯度低和真空钎焊时真空度低。
(3)钎料选用不当,如钎料的润湿作用差,钎料量不足。
(4)钎料安置不当。
(5)钎焊前准备工作不佳,如清理不净等。
(6)钎焊温度 过低或分布不均匀。
9钎焊气孔产生原因为:
(1)接头间隙选择不当。
(2)钎焊前零件清理不净。
(3)钎剂去膜作用或保护气 体去氧化物作用弱。
(4)钎料在钎焊时析出气体或钎料 过热。
10、钎缝夹渣产生原因为:
(l)钎剂使用量过多或过少。
(2)接头间隙选择不当。
(3)钎料从接头两面填缝。
(4)钎料与钎剂的熔化温度不匹配。
(5)钎剂密度过大。
(6)加热不均匀。
11、钎缝开裂产生原因为:
(1)由于异种母材的热膨 胀系数不同,冷却过程中形成的内应力过大。
(2)同种材料钎焊加热不均匀,造成冷却过程中收缩不一致。
(3)钎料凝固时,零件相互错动。
(4)钎料结晶温度间隔 过大。
(5)钎缝脆性过大。
12、母材开裂产生原因为:
(1)母材过烧或过热。
(2) 钎料向母材晶间渗入,形成脆性相。
(3)加热不均匀或 由于刚性夹持而引起过大的内应力。
(4)工件本身有内 应力而引起的应力腐蚀。
(5)两种热膨胀系数相差过大而塑性偏低的异种母材。
13母材被溶蚀产生原因为:
(l)钎焊温度过高,保温时间过长。
(2)母材与钎料之间的作用太剧烈。
(3)钎料量过多。
钎料流失产生原因为:
(1)钎焊温度过高或保温 时间过长。
(2)钎料位置不当以致未起毛细作用。
(3)局部间隙过大。
各种材料的钎焊性
|
材 料 |
钎焊性 |
钎 料 |
钎 剂 |
附 注 |
|
硬钎焊 |
软钎焊 |
|
|
|
|
|
|
|
|
|
|
碳钢、低合金结构钢 |
优 |
优 |
铜锌钎料HL-104
紫铜
银基钎料
锡铅钎料 |
硼砂或硼砂、硼酸混合物
硼砂或保护气体钎焊
OJ102 OJ104
氯化锌或氯化锌加氯化铵 |
|
|
|
碳素工具钢 |
良 |
- |
HL-104
紫铜
银基钎料 |
硼砂或硼砂、硼酸混合物
硼砂或保护气体钎焊
OJ102 OJ104 |
|
|
|
高速钢和碳钢 |
良 |
- |
高碳锰铁 |
硼砂 |
|
|
|
硬质合金 |
良 |
- |
HL-104
HL-301 |
硼砂或硼砂、硼酸混合物
OJ102 |
|
|
|
铸铁 |
良 |
- |
HL-104
银基钎料 |
硼砂或硼砂、硼酸混合物
OJ102 |
|
|
不锈钢 |
1Cr18Ni9Ti |
良 |
良 |
铜镍钎料
铜
银基钎料
镍基钎料
锰基钎料
锡铅钎料 |
OJ104
OJ104,气体保护焊
OJ102,OJ104
201号,气体保护或真空钎焊
保护气体或真空钎焊
磷酸水溶液、氯化锌盐酸水溶液 |
|
|
不锈钢 |
1Cr3 |
良 |
- |
铜镍钎料
铜
银基钎料
镍基钎料
锰基钎料
锡铅钎料 |
OJ104
OJ104,气体保护焊
OJ102,OJ104
201号,气体保护或真空钎焊
保护气体或真空钎焊
磷酸水溶液、氯化锌盐酸水溶液 |
|
|
|
高温合金 |
良 |
- |
银基钎料
铜
镍基钎料 |
OJ102
保护气体或真空钎焊
保护气体或真空钎焊 |
|
|
|
银 |
优 |
优 |
银基钎料
锡铅钎料 |
OJ102,OJ104
松香酒精溶液 |
|
|
|
铜、黄铜、青铜 |
优 |
优 |
铜磷钎料
铜锌钎料
银基钎料
镉基钎料
铅基钎料
锡铅钎料 |
焊铜不用钎剂。焊铜合金用硼砂或硼砂、硼酸混合物
硼砂或硼砂、硼酸混合物
OJ102 OJ104
OJ205
氯化锌水溶液
松香酒精溶液、氯化锌或氯化锌、氯化铵水溶液 |
|
|
铝和铝合金 |
L2,LF21 |
优 |
优 |
铝基钎料
HJ501锌锡钎料
HJ502锌镉钎料
HJ607铝软钎料
HJ607铝软钎料
铝钎焊板 |
OJ201, OJ206
刮擦法
OJ203
OJ204
OJ202
浸沾钎焊用钎剂1号,2号 |
真空钎焊时不用钎剂
|
|
铝和铝合金 |
LF1,LF1-2 |
良 |
良 |
|
|
|
|
铝和铝合金 |
LF5,LF6, , , <, /P,><, /TD,>
|
差 |
|
|
|
|
铝和铝合金 |
LD2 |
良 |
- |
铝基钎料 |
OJ201, OJ206 |
注意防止过烧 |
|
铝和铝合金 |
LD5,LD6 |
困难 |
- |
HL402铝基钎料 |
浸沾钎焊用钎剂1号,2号 |
易过烧,建议用浸沾钎焊 |
|
铝和铝合金 |
LY12,LC4 |
差 |
- |
|
|
极易过烧,不宜钎焊 |
|
铸铝合金 |
Al-Cu系 |
困难 |
- |
HL505 |
OJ202 |
容易过烧 |
|
铸铝合金 |
Al-Si系 |
困难 |
- |
HL401, HL505 |
OJ201, OJ202 |
润湿性差 |
|
铸铝合金 |
Al-Mg系 |
差 |
- |
|
|
表面氧化物难除、难焊 |
|
铸铝合金 |
Al-Zn系 |
良 |
- |
铝基钎料 |
OJ201, OJ206 |
|
|
铸铝合金 |
压铸件 |
差 |
- |
|
|
母材表面起泡 |
|
|
钛和钛合金 |
良 |
- |
Ag-5Al-0.5Mn Ti-15Cu-15Ni |
真空或气体保护钎焊 |
接头塑性较低 |
|
|
金刚石和钢 |
- |
- |
HL104 |
硼砂, 注意防止裂纹
|
|
|
铝和铜 |
- |
- |
90Sn-10Zn
99Zn-1Pb |
OJ203
松香酒精浸沾钎焊 |
也可以铝表面镀铜后进行钎焊 |
|
|
钛和钢,钛和不锈钢 |
- |
- |
HL308
Ag-5Al-0.5Mn |
真空或气体保护钎焊 |
接头较脆 |
|
|
铝和铁 |
- |
- |
HL502
90Sn-10Zn |
OJ205
OJ203 |
也可以铝表面镀铜后进行钎焊 |
|
|
陶瓷-陶瓷,陶瓷-金属 |
- |
- |
72Ag-28Cu+Ti粉 |
真空或气体保护钎焊 |
或在陶瓷表面金属化后,再钎焊 |
|
|
石墨 |
- |
- |
72Ag-28Cu+Ti粉, Ti-Cu, Ti-Ni |
真空或气体保护钎焊 |
|
|
结 论
通过以上的分析,为了减少或降低真空钎焊后散热器的泄漏率,应做好以下工作:
(1)所用原材料应确保产品质量,要从正规、专业厂家购进;
(2)严格按照真空钎焊工艺程序进行备料、表面清洗处理、组装、钎焊;
(3)要在实践中对真空的钎焊温度、保温时间、真空度等钎焊工艺制度进行优化并严格控制;
(4)控制环境湿度或对产品进行预烘:按通用烘干工艺对产品进行烘干,烘干转速200±50r/min,烘干温度200±10℃。
(5)真空钎焊后产品清洁度的控制请下载:VDA19汽车质量管理清洁度标准中文版: VDA19清洁度标准 。
我们不仅是卖设备,我们还提供最优秀的服务,用我最大的诚心,换取你对我最大的信心。
东俊真空钎焊工作室
地址:江苏省扬州市维扬路349号
邮政编码:225000
联系人: 蔡东俊
SKYPE:jsyzcdj
联系手机:13905275926
QQ:649200691
E-mail: vacuum.brazing@gmail.com
网址:http://www.brazing.com.cn
新加坡联系地址:10 Anson Road #05-17
联系人: Feng Guo An
联系电话:+65-6756 3629
手机:+0065-6756 3629
传 真: +0065-6754 8382
电子邮件:fengga@el.sg
德国联系地址:Xiangzhen Li
Ringenkuhler Straße 26
34298 Helsa
网址:www.china-market-expertise.de
联系人:李向珍
联系电话: 004956049180277
手机: 004956049180277
传 真: 004956049180278
电子邮件info@china-market-expertise.de
扫一扫加我微信

|