更多猛料!欢迎扫描下方二维码
关注真空钎焊微信公众号
真空钎焊标准
不锈钢板翅式机油冷却器外观检验规范
前 言
产品外观质量的好坏,直接影响公司的形象,产品外观质量好,给人的第一眼就留下很好的印象。为了规范产品的外观质量检验,避免人为误判,以至于引起顾客抱怨,甚至导致产品退货,给公司造成不必要的损失。制订产品外观质量检验规范的目的在于在生产过程检验和产品出厂检验时,提供具体的技术要求和检查项目,达到可操作性,以保证产品的外观质量满足客户的要求。
本规范从生效之日起执行
本规范由技质部提出并归
本规范起草部门:技质部
本规范主要起草人:www.brazing.com.cn
本规范由 蔡东俊 批准
产品外观质量检验规范
1. 范围
本规范规定了我公司产品在外观检查的具体项目及检验要求等。
本规范适合于我公司生产的各种不锈钢板翅式机油冷却器、板式换热器外观质量检验。
2 引用标准
JB/T6003-2004 内燃机 板翅式机油冷却器 技术条件
3.技术要求
总则:冷却器表面不允许出现碰伤,在保证传热性能的前提下,冷却器芯子表面允许有隐纹、钎焊料溢出痕迹。
3.1 产品表面聚铜:
3.1.1 产品表面聚铜的面积:
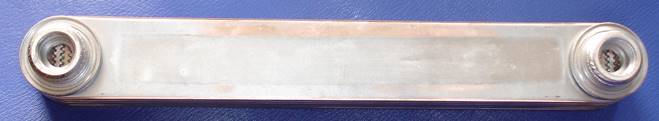
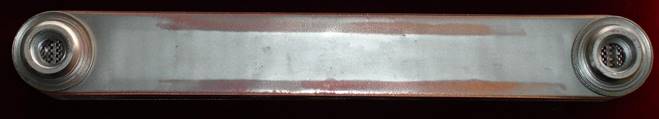
根据公司生产的产品情况,产品外表面(焊缝位置除外)允许有轻微的聚铜现象,不允许有大面积的聚铜缺陷,一般要求控制在15%以内。
3.1.2 产品表面聚铜位置的光洁度:
当聚铜面积满足要求时,聚铜位置的光洁度不得太粗糙,肉眼看上去要有光亮的感觉。
3.1.3 产品表面聚铜位置的厚度:
聚铜位置铜层的厚度不得过厚≤0.1mm,用手摸上去与无铜位置不能在高度方面有明显的层次感。
图片1
图片2
图片3

图片1:产品表面无聚铜,表面光亮,产品完好。
图片2:产品表面聚铜面积不大,聚铜位置平滑光亮,产品合格。
图片3:聚铜位置不光亮,表面粗糙,铜层太厚,不合格,需表面处理。
3.2 产品芯子歪斜:
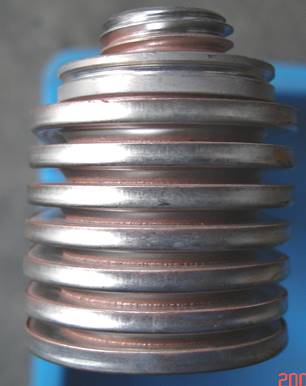
产品芯子在高度、宽度、长度方向上存在歪斜的,歪斜角度应在
1°以内。
图片4 图片5
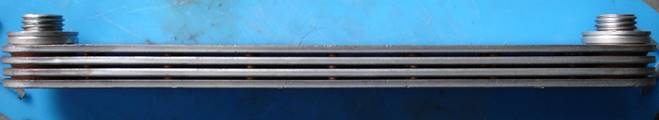
图片4:产品芯子整齐,未出现歪斜,产品完好。
图片5:产品芯子歪斜偏大,产品不合格,报废处理。
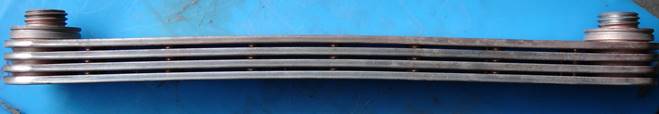
3.3 产品芯子弯曲:
产品芯子不能存在较为严重的弯曲,以目测弯曲不明显为准。应在
1°以内。
图片6
图片7
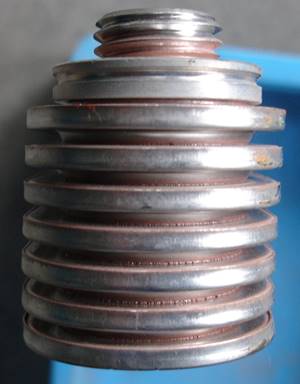
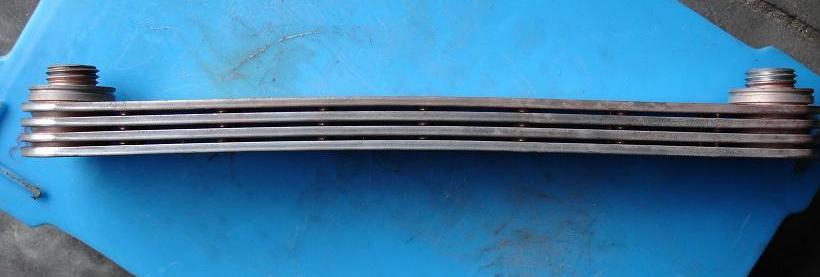
图片6:产品芯子平直,无弯曲,产品合格。
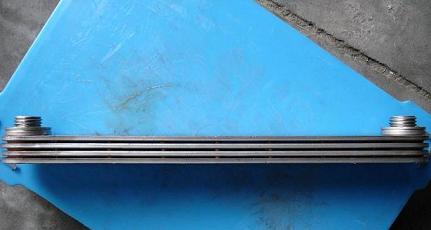
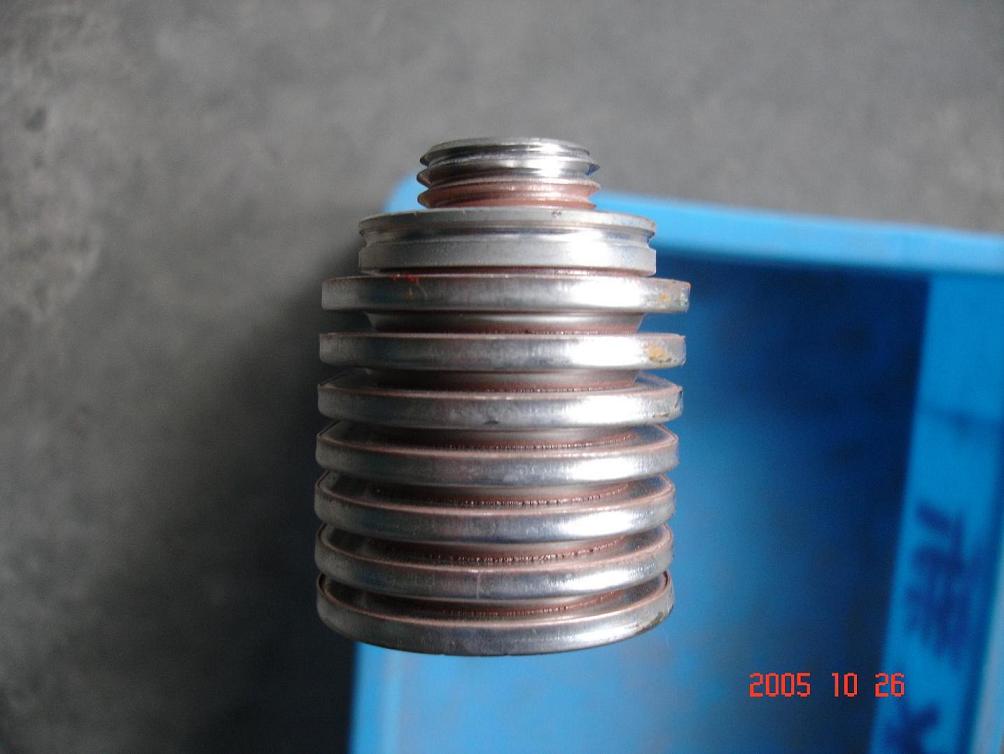
图片7:产品芯子明显弯曲,产品不合格,报废处理。
3.4 产品表面磕伤:
产品表面不能有严重的磕伤出现。
图片8
图片9

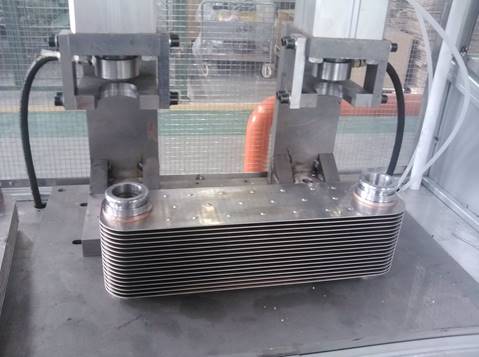
图片8:产品表面平整,无磕伤,产品合格。
图片9:产品表面有磕伤出现,产品不合格,报废处理。
3.5 产品锈蚀:
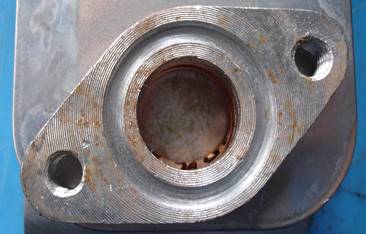
3.5.1 法兰、接头锈蚀:产品法兰和接头不得出现锈蚀。
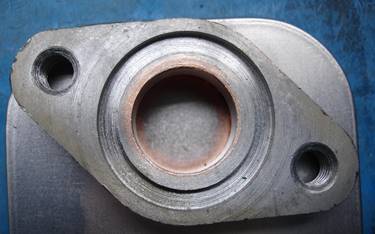
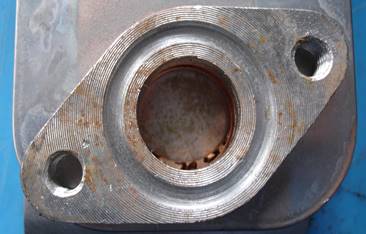
3.5.2 聚铜位置的锈蚀:产品聚铜位置不得出现锈蚀(铜绿)。
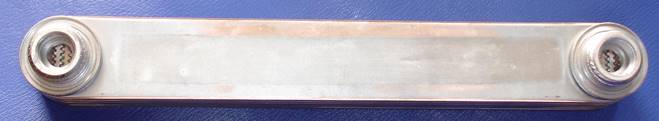
图片10 图片11
图片10:法兰表面无锈蚀,产品合格。

图片11:法兰表面已锈蚀,需表面处理。
图片12 图片13
图片12:产品表面聚铜位置无锈蚀,产品合格。
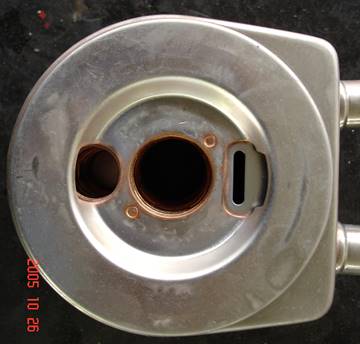
图片13:产品表面聚铜位置出现铜绿,产品不合格,需表面处理。
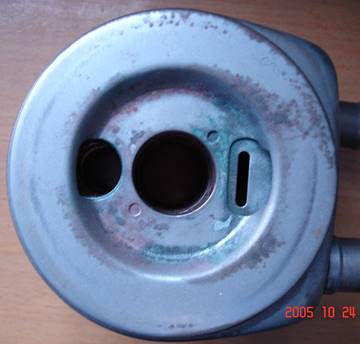
3.6 芯子表面凹凸不平:
产品表面不允许有严重的翅片印出的凹凸不平的痕迹。
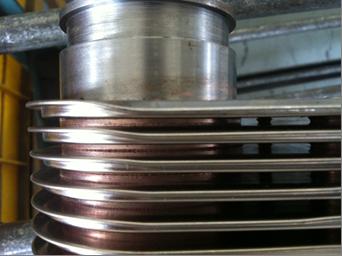
图片14
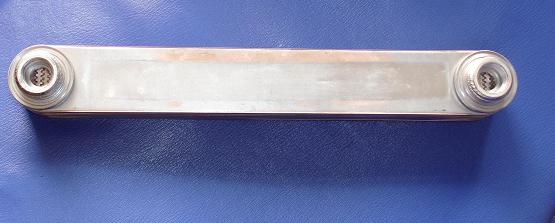
图片15
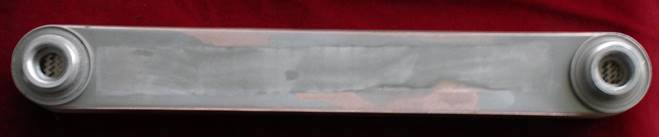
图片14:产品表面光滑平整,产品合格。
图片15:产品表面有明显的凹凸不平痕迹,产品不合格,需表面处理。
3.7 芯子表面夹具痕迹:
产品表面不得有明显的钎焊夹具残留痕迹。
图片16
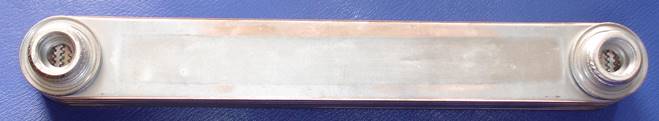
图片17
图片16:产品表面无钎焊夹具残留痕迹,产品合格。
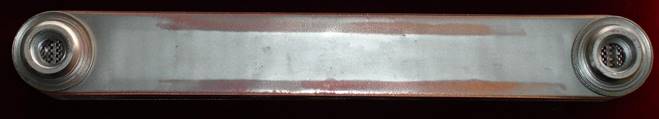
图片17:产品表面夹具残留痕迹很明显,需表面处理。
3.9 芯子表面起鼓。
图片18:
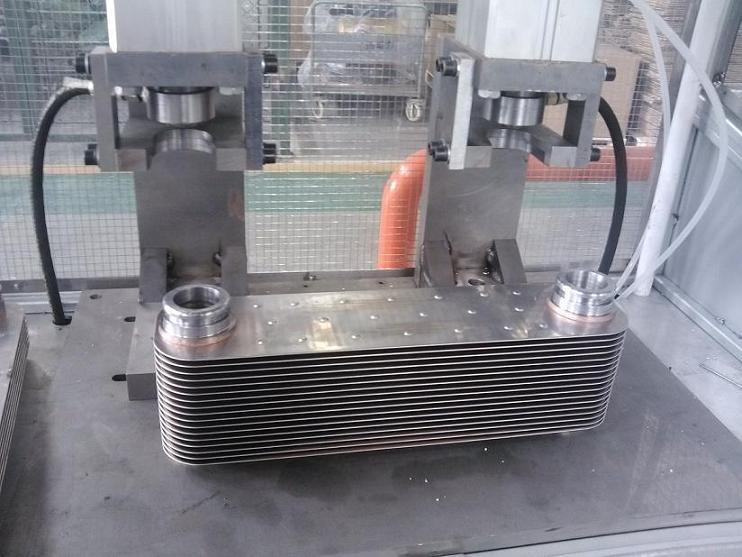
图片19:
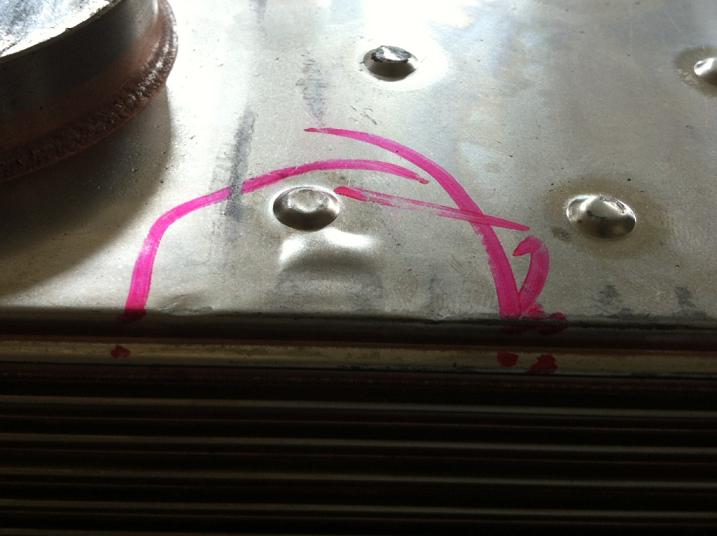
图片18:产品表面无明显的起鼓痕迹,产品合格。
图片19:产品表面有明显的起鼓痕迹,产品不合格,需表面处报废理。
4.检验规则
4.1检验分过程检验和出厂检验
4.2对于产品过程检验,要求对于外观项目采用目测的方法实行100%检验,对于检查不合格项目按《不合格品控制程序执行》。
4.3对于产品出厂检验,按照产品出厂检验抽查规定执行,对于检查不合格项目按《不合格品控制程序执行》。
4.4对于客户有特殊外观要求的,要求进行重点检查,以保证产品外观质量满足客户的要求。
4.5在检查过程中,对外观质量把握不准的,由技术质量部判定。
5.客户对外观质量有特殊要求的,按客户的要求执行。
真空钎焊焊接目测记录表
参考图纸:
零件描述:
真空钎焊前
将叉车升至进料高度,平稳的将产品推入石墨炉床的陶瓷支撑块上.产品与炉床间必须有陶瓷支撑块,其它方位不能与炉床接触。关闭真空钎焊炉内炉门,检查外炉门的密封圈有没有损坏,锁紧外炉门,关闭充气阀。打开冷却水,压缩气,控制系统全部打开。进行真空钎焊,调出EP23控制面板的钎焊曲线图,与工艺卡片对照,是否与正准备钎焊的产品曲线图相同。钎焊过程中时时对控制面析中的数据进行检查,产品不要碰到炉中任何东西。
|
特征 |
接收 |
拒收 | ,
N/A |
接收 |
拒收 |
N/A |
接收 |
拒收 |
N/A |
|
清洁度 |
|
|
|
|
|
|
|
|
|
|
根部装配间隙 |
|
|
|
|
|
|
|
|
|
|
对准/补偿 |
|
|
|
|
|
|
|
|
|
|
点焊 |
|
|
|
|
|
|
|
|
|
|
预热温度 |
|
|
|
|
|
|
|
|
|
备注:
1、 焊模取下后才能刷阻焊剂,并且与产品隔离开
2、 拿下产品时检验焊接质量,对照表钎焊常见缺陷及预防措施(B-003)。
3、 合格的产品敲上有组号的印泥,放到升降周转车上,并作好相应产品的标识;不合格产品,放至MRB,并做好标识。
在焊模上均匀地刷上阻焊剂。
检电热元件和陶瓷无损坏及脱落,反射钼层有无变有,如果有,通知机修工。
做好钎焊曲线表,钎焊记录,交接班记录。
日期: 检验: 水平:
真空钎焊后
真空钎焊炉号:
|
特征 |
接收 |
拒收 |
N/A |
接收 |
拒收 |
N/A |
接收 |
拒收 |
N/A |
|
轮廓/过渡 |
|
|
|
|
|
|
|
|
|
|
加强 |
|
|
|
|
|
|
|
|
|
|
咬边 |
|
|
|
|
|
|
|
|
|
气孔 |
|
|
|
|
|
|
|
|
|
|
焊接喷溅/钎焊缺陷 |
|
|
|
|
|
|
|
|
|
|
未完全熔合 |
|
|
|
|
|
|
|
|
|
|
尺寸和位置 |
|
|
|
|
|
|
|
|
|
|
焊瘤 |
|
|
|
|
|
|
|
|
|
降下叉车,员工戴上手套,将焊模取下,放在专用车上,将产品放在周转拖盘上。
1、 焊模取下后才能刷阻焊剂,并且与产品隔离开
2、 拿下产品时检验焊接质量,对照表钎焊常见缺陷及预防措施(brazing.com.cn)。
3、 合格的产品敲上有组号的印泥,放到升降周转车上,并作好相应产品的标识;不合格产品,放至不合格品区域,并做好标识。
在焊模上均匀地刷上阻焊剂。
检查真空钎焊炉
检电热元件和陶瓷无损坏及脱落,反射钼层有无变有,如果有,通知机修工。
工作结束后,整理清扫工作区。
做好钎焊曲线表,钎焊记录,交接班记录。按照5S要求对工作区域和工具进行清理、保养。
不锈钢真空钎焊原材料(钢、铜)检验规范
前 言
产品质量的形成是一个复杂的动态过程,在产品制造过程中,由于受到各种波动因素的影响,产品质量的波动一直在不同的程度上不可避免地存在着,超过允许范围的质量波动,会产生不合格品。为了保证产品质量,在产品制造过程中,必须对原材料、毛坯、外购件等进行严格的质量检验。
材料规范制定的目的在于当产品的原材料进库时,提供具体的技术要求和检查项目,达到可操作性,以保证产品的真空钎焊质量要求。
本规范从生效之日起执行
本规范由技质部提出并归口
本规范起草部门:技质部
本规范主要起草人: www.brazing.com.cn
本规范由 蔡东俊 批准
1. 范围
本规范规定了原材料(钢、铜)在进库过程中的具体检查项目及技术要求等。
本规范适用于本公司所使用真空钎焊不锈钢的原材料(钢、铜)进料检验。
2 规范性引用文件
下列文件中的条款通过本标准的引用而成为本标准的条款。凡是注日期的引用文件,其随后所有的修改单(不包括勘误的内容)或修订版均不适用于本标准,然而,鼓励根据本标准达成协议的各方研究是否可使用这些文件的最新版本。凡是不注日期的引用文件,其最新版本适用于本标准。
JB/T6003 内燃机 板翅式机油冷却器 技术条件
GB/T4239 不锈钢和耐热钢冷轧钢带
GB/T3280 不锈钢冷轧钢板
GB/T17395 不锈钢无缝钢管
GB/T699 优质碳素结构钢
GB/T1220 不锈钢棒
GB13237 优质碳素结构钢冷轧薄钢板和钢带
GB711 优质碳素结构钢热轧厚钢板和宽钢带
GB708 冷轧钢板和钢带的尺寸、外形、重量及允许偏差
GB/T2059 铜及铜合金带材
GB/T5231 加工铜及铜合金化学成分和产品形状
GB/T17793 一般用途的加工铜及铜合金带材外形尺寸及允许偏差
GB/T4423 铜及铜合金拉制棒
GB/T14953 纯铜线
3.技术要求
3.1芯片材料采用1Cr18Ni9-R-G或、0Gr18Ni9-R-G。要求符合标准GB/T4239《不锈钢和耐热钢冷轧钢带》和标准GB/T3280《不锈钢冷轧钢板》规定的要求。
3.2散热翅片材料采用1Cr18Ni9Ti-R-G、1Gr18Ni9-R-G。要求分别符合标准GB/T4239《不锈钢和耐热钢冷轧钢带》规定的要求。
3.3焊片材料选用T2Y2。要求符合GB/T2059《铜及铜合金带材铜带》规定的要求。
3.4焊丝的材料选用T2Y。要求符合GB/T14953《纯铜线》规定的要求。
3.5法兰使用的材料有:20#、35#、45#、1Cr18Ni9。要求分别符合GB699《优质碳素结构钢》或GB/T4237《不锈钢热轧钢板》规定的要求。
3.6接头所使用的材料有:20# 、45#、HPb 59-1、H62, 要求分别符合GB699《优质碳素结构钢》和GB/T4423《铜及铜合金拉制棒》规定的要求。
3.7隔圈、导油板材料应使用20-III-S或20-IV-S,要求符合GB13237《优质碳素结构钢冷轧薄钢板和钢带》规定的要求。
3.8导流板、底板使用的材料为1Cr13,要求符合标准GB/T3280《不锈钢冷轧钢板》规定的要求。
3.9不锈钢板材和带材可等效采用SUS304。
4.检验要求
4.1 材质要求
4.1.1不锈钢材质要求
|
序号 |
牌号 |
化学成分% |
|
C |
Si |
Mn |
P |
S |
Ni |
Cr |
Mo |
N |
其它 |
|
1 |
1Cr18Ni9 |
≤0.15 |
≤1.00 |
≤2.00 |
≤0.035 |
≤0.030 |
8.00~10.00 |
17.00~19.00 |
- |
- |
- |
|
2 |
1Cr18Ni9Ti |
≤0.12 |
≤1.00 |
≤2.00 |
≤0.035 |
≤0.030 |
8.00~11.00 |
17.00~19.00 |
- |
- |
5(C%-0.02) ~0.80% |
|
3 |
0Gr18Ni9 |
≤0.07 |
≤1.00 |
≤2.00 |
≤0.035 |
≤0.030 |
8.00~11.00 |
17.00~19.00 |
- |
- |
- |
|
4 |
1Cr13 |
≤0.15 |
≤1.00 |
≤1.00 |
≤0.035 |
≤0.030 |
- |
11.50~13.50 |
- |
- |
- |
4.1.2 铜焊片及焊丝材质要求
|
牌号 |
化学成分% |
|
Cu+Ag |
P |
Ag |
Bi |
Sb |
As |
Fe |
Ni |
Pb |
Sn |
S |
Zn |
O |
|
T2 |
99.90 |
- |
- |
0.001 |
0.002 |
0.002 |
0.005 |
- |
0.005 |
, -
, |
0.005 |
- |
- |
|
注:砷、铋、锑可不分析,但供方必须保证不大于界限值 |