一. 真空钎焊炉维护内容
1.真空钎焊炉真空度维护:
1.1压升率维护≤0.2Pa/h时真空钎焊炉进行用氦质谱检漏仪进行真空氦气检漏,对真空炉发现漏点应及时解决直到满足要求。长时间不使用真空钎焊炉时或炉子进行维修、保养后,需要进行烘炉处理,铝真空钎焊炉烘炉温度需要750℃,真空度小于10-3pa时保温2小时。不锈钢真空钎焊炉烘炉温度需要1200℃,10-3pa时保温一小时。
1.2真空钎焊炉电阻规的检查、维护。
1.3真空钎焊炉电离规的检查、维护。
1.4定期检查真空钎焊炉内真空度。
1.5定期对真空钎焊炉真空计显现数值检验是否正确,对真空计进行校对。
2.真空钎焊炉温度均匀性维护。
2.1在空炉状态下升温600°-800°经过保温后检测均温≤±3℃(如果是高温钎焊700-1200度每100点测均温性≤±5℃)。
2.2检测点分为(有效热区尺寸)9点。
3.真空钎焊炉真空机组维护。
3.1定期检查阀门开关及密封是否正常。
3.2定期检查真空泵的轴套密封圈、运转、泵的抽速、泵的极限真空度、泵油、泵温检查。
4.真空钎焊炉风冷系统维护。
4.1真空钎焊炉空炉最高温度、在一定时间内降到设备能达到的最低温度。
4.2 检查真空钎焊炉换热器流量、水压、进回水温度是否达标。
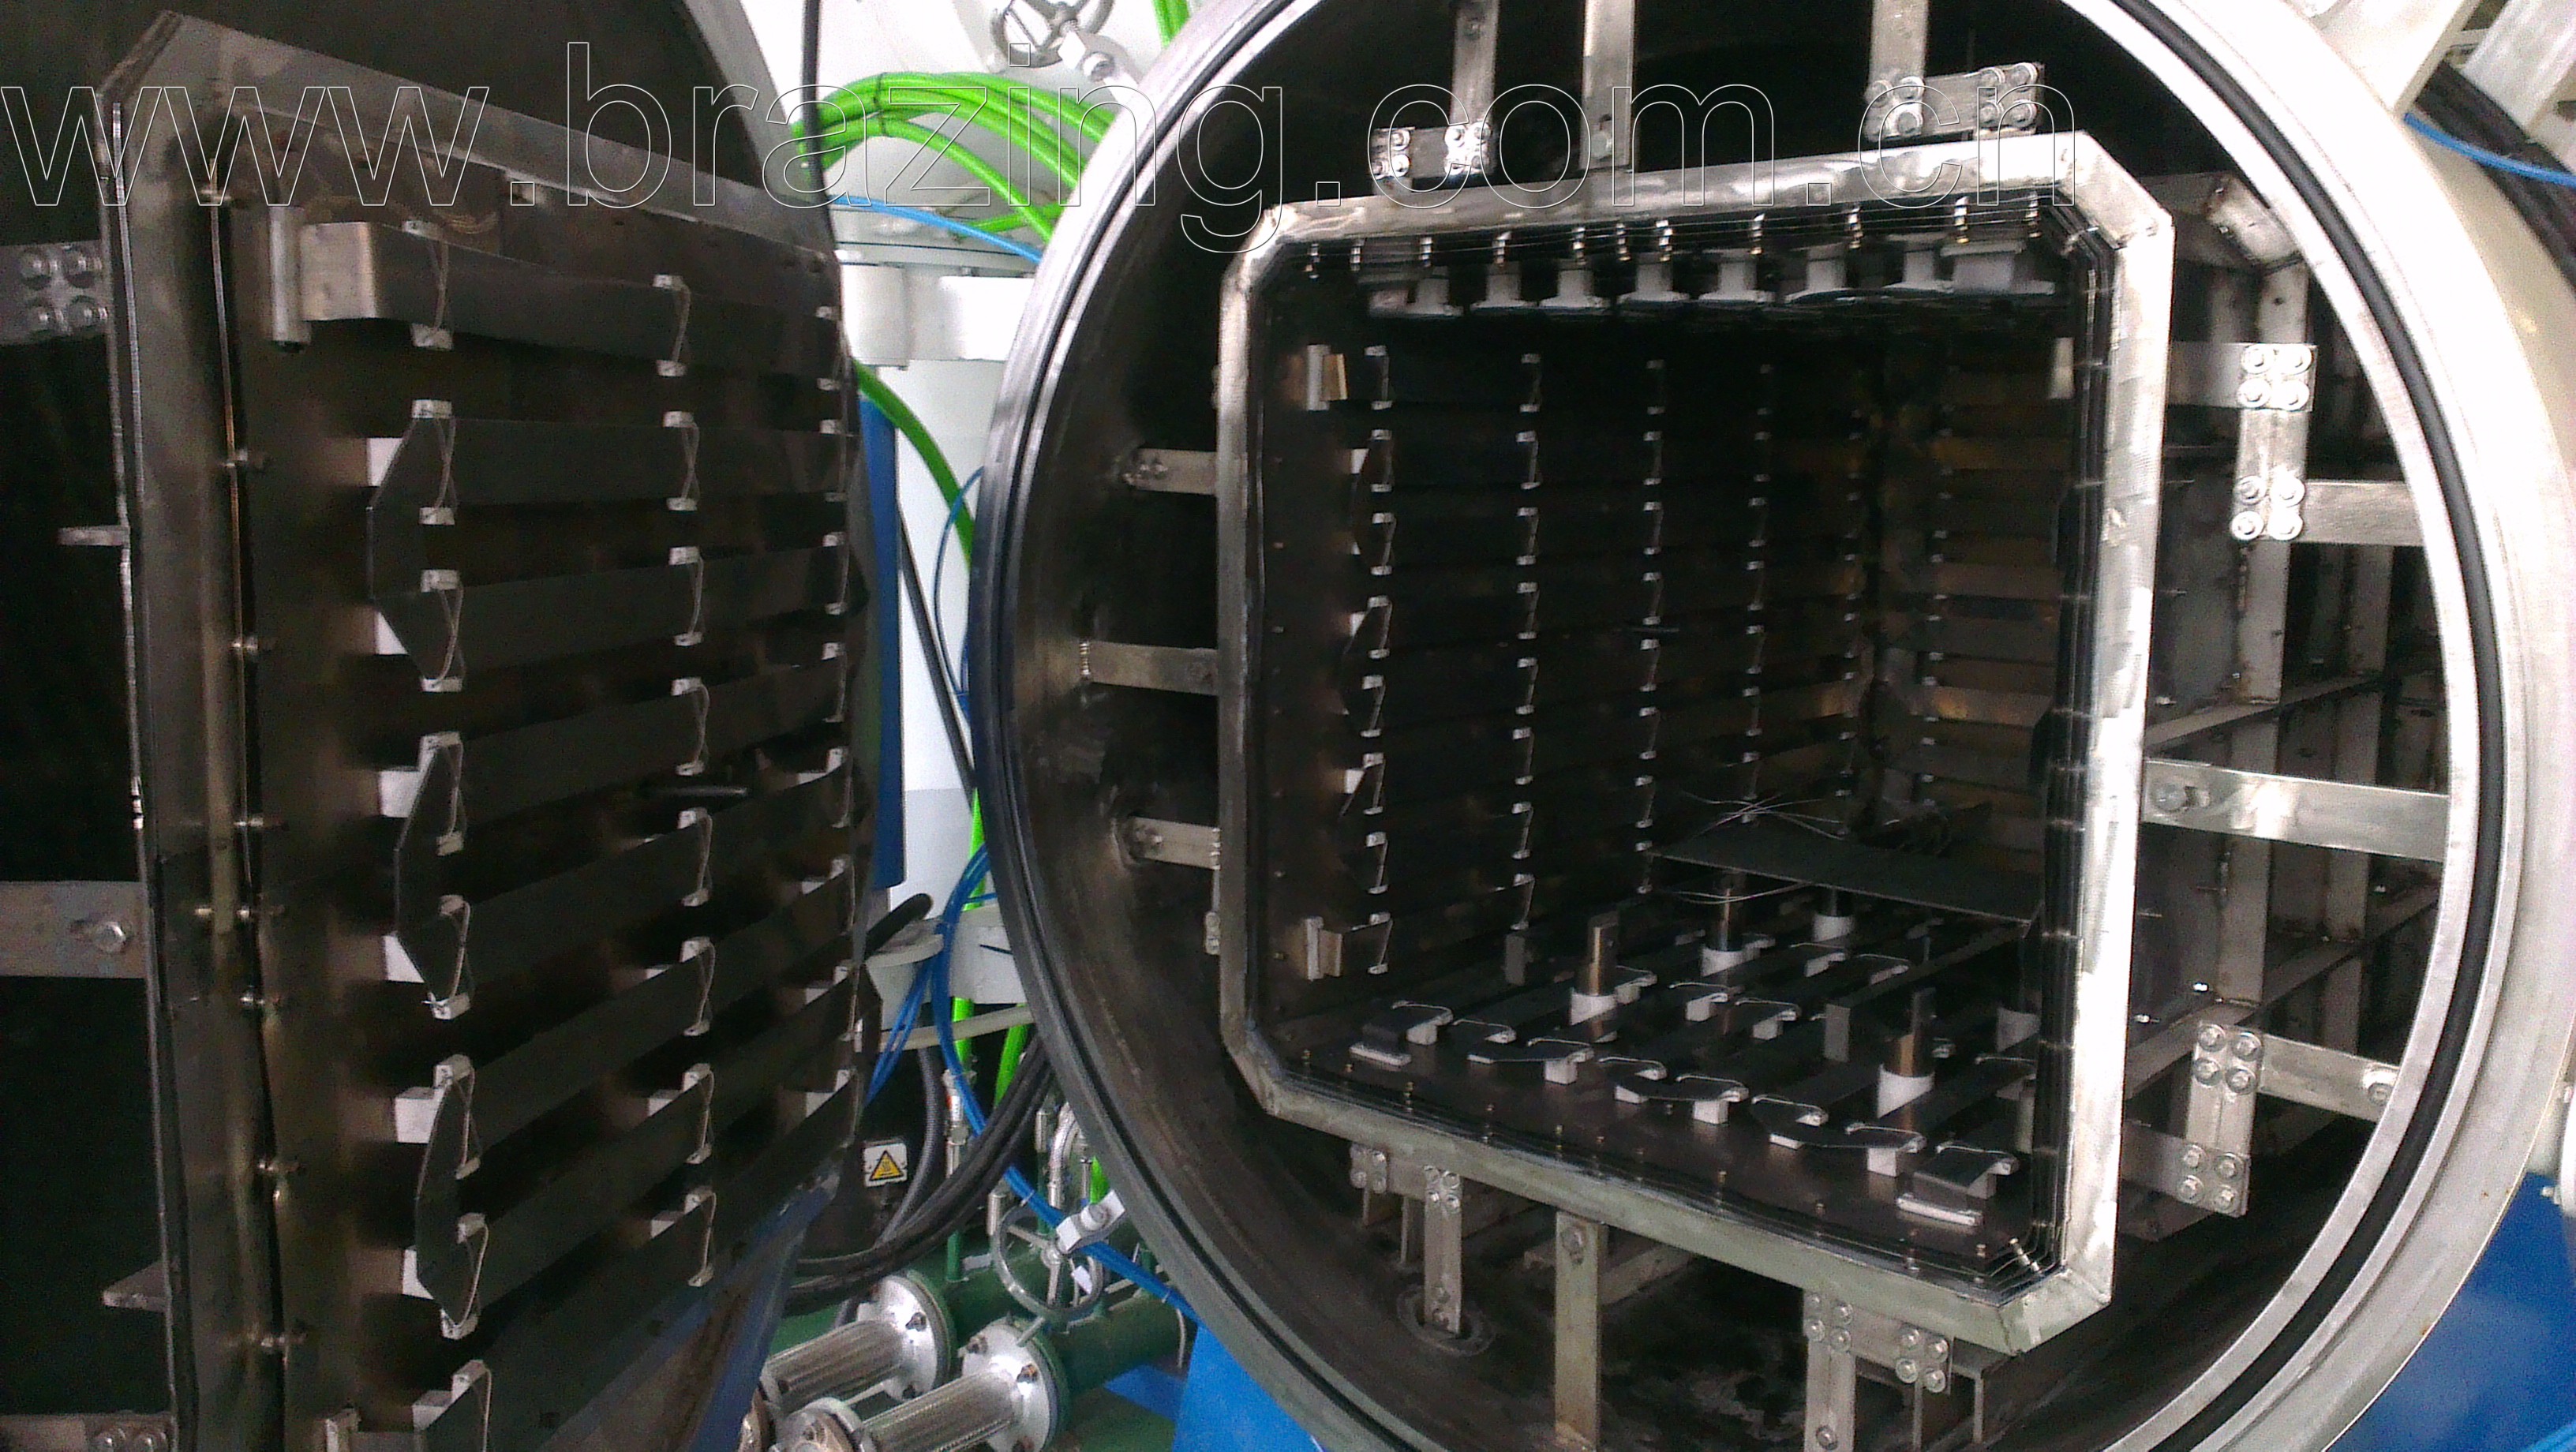
5.真空钎焊炉加热室维护。
5.1检查加热元件是否有打火、挥发、裂纹、脱落、绝缘、是否需要更换。
5.2检查真空钎焊炉加热室是否、变形、脱落、保温屏缝隙、及固定组件。
5.3检查真空钎焊炉床的高度、水平。
5.4对真空钎焊炉加热室进行清理,把里面锈迹灰尘等清扫干净。
6.真空钎焊炉锁紧机构的维护。
6.1检查真空钎焊炉炉门气缸行程到位、气压、动作流畅、气缸串气。
6.2真空钎焊炉锁紧圈变形,轴承有无破损,圈转动以及限位。
7.真空钎焊炉充放气系统。
7.1真空钎焊炉充放气系统包括.电动充气阀、电动分压阀、电动补气阀、手动放气阀等、是否有漏气现象。
7.2对真空钎焊炉管路压力表校对、并排除管路法兰密封和焊接是否漏气、对管路的压力检测。
8.真空钎焊炉安全阀的维护。
8.1定期对真空钎焊炉安全阀压力检测(设备超压阀门)
8.2定期对真空钎焊炉开关检查如(接近开关)压力表输出点进行排除隐患。
9.真空钎焊炉体维护
真空钎焊炉在长期使用后,炉体内壁夹层及水路管道内会有大量水垢及水锈等沉淀物,可能会导致水路不畅通,导致炉壁或水冷法兰过热,影响真空钎焊炉的冷却效果,从而影响产品质量、生产效率。新真空钎焊炉可能一天可以生产4炉。真空钎焊炉的冷却管里面产生水垢以后一天的生产可能成为3炉,直接影响了真空钎焊炉的生产效率。真空钎焊炉的水循环系统清洗的就是清除水垢、水锈,保证水路畅通。为了真空钎焊炉体的使用寿命建议将所有的水套进行清洗,真空设备在长时间使用后会因产品、工装夹具的原因产生杂质,定期清理炉体内的杂质,有利于设备正常运转。还有在焊接部位也有可能长时间受压,和冷热交汇导致一些焊接部位出现开裂等现象。这都是检查的内容。
10.真空钎焊炉电动送料车维护
检查料车走动时、平稳、晃动、行动流程、料车料叉变形料车轨道调整水平。
11.电动送料车电池的日常维护:
1、电动送料车的价格一般在10多万,电动送料车的电池一般采用的是铅酸蓄电池,铅酸蓄电池没有记忆,至所以容量快速减少主要是蓄电池硫化和“失水”、“亏电”等一些原因,蓄电池最怕的就是“亏电”欠压,如果电动送料车电池蓄电池常“亏电”,电池极板极易受伤,经过调查发现有高达 70%的 电动车电池容量减少电极板被放电时的强电流(启动电流)拉伤所致),电极板拉伤属于电池物理损伤,这种损伤无法修复。因此“天天用车、 天天充电”,保证蓄电池随时有充足的电压就成为必然。
2、定时补充蒸馏水。有用户以为免维护蓄电池不用加水,其实这种说法是错误的。免维护蓄电池在充电和大电流放电过程中会产生热量,有热量就会有水分蒸发,尽管水蒸发的过程十分缓慢,但时间一长,累计水蒸发的量就不容小视。因此每6个月左右应该给蓄电池补水一次,这样蓄电池的使用寿命才会延长。
3、电动送料车启动巧用力。电动送料车才启动电流很大,大电流很伤蓄电池极板,最好的方法就是按照额定重量进行使用。
4、每季对电瓶深度放电一次。电动送料车蓄电池在使用了一段时间后必然会有一些活性物质下沉,如果活性物质不及时激活,势必会对蓄电池的容量造成一些影响,因此,在经常使用电动车的时候,要做到每季对蓄电池深度放电一次。 5、经常观察充电器的好坏。新电池充电过程一般都是 10-12个小时,充满电后充电器会亮绿灯,如果充电时间过长就要检查充电器电压保护装置是否坏损,如果损坏就需要及时的调换充电器,否则极易充坏蓄电池。另外,充电器不要购买快速的充电器,快速充电同样对蓄电池极板有伤害。
6、长期不使用蓄电池时每月至少要给蓄电池充电一次。这样做的目的就是 防止蓄电池放置时间过长而引起蓄电池硫化和“亏电”。
7、防止蓄电池爆晒。爆晒会使电池温度升高,因此要注意。
8、尽早使用电瓶保护器。电瓶保护器也就是超级电容,超级电容在启动时会有很大的优势!对电动送料车电池有明显的保护作用。超级电容在不限制电流,在电动送料车电机允许的情况下,超级电容至少可以延长电池一倍以上的寿命,电动送料车电池修复并不难。如对整组蓄电池(串联)同时进行修复难度就大(电池硫化的除外),只要电池组内有一节电池属物理损伤,使用修复仪器效果就不明显,但是要分开电池组,一节一节电池单独的进行修复,不仅可以检测电池坏损类型, 也可以采取不同的方法进行修复,所以修复电动送料车电池关键是修复单体电池(一般为12V),下面就简单的介绍几种 :
1、 脉冲修复法:蓄电池消除硫化比较好的方法就是采用脉冲修复法。在修复蓄电池时,脉冲的瞬间电压一般根据产品所体现的功能需要,采取的瞬间电压为 60V—300V之间,如用于蓄电池延寿的产品脉冲电压值就不益过大、专门由于蓄电池修复产品的脉冲电压值就可以偏大(如果脉冲电压值太大对电池极板会造成损伤),脉冲电压高,蓄电池修复时间短,脉冲电压低,蓄电池修复时间相对就长,尽管脉 冲瞬间的电压很高,但平均电压并不高,对人体没有伤害,十分安全。从固体物理上来讲、任何绝缘层在足够高的电压下都可以被击穿。一旦绝缘层被击穿,粗大的硫酸铅就会呈现导电状态。如果对高电阻率的绝缘施加瞬间高电压,也可以击穿大的硫酸铅结晶。如果这个高电压足够短,并且进行限流,在打穿绝缘层的条件下,充电电流不大,也不至于形成大量析气。电池析气量强正相关于充电电流和充电时间,如果脉冲宽度足够短,占空比足够大,就可以在保证击穿粗大硫酸铅结晶的条件下,同时发生的微充电来不及形成析气。这样就实现了脉冲消除硫化。市场上有专门的脉冲发生器销售,但要注意选择效果好的一种。脉冲与蓄电池极板的谐振很重要,这就取决与脉冲频率大小、幅度宽窄,脉冲频率和幅度不够就达不到消除硫酸结晶的效果,频率和幅度太大则会出现消除了硫化而损伤了电极板,并出现析气现象;同时,脉冲波形也有很多种,在示波器上可以显示。好的脉冲波在无损电池的前提下,能够有效的击穿绝缘层,将粉碎后的硫酸结晶粉末还原于电解液中。这就象人们碎石块一样,面对一块大石块, 是用洋镐有效、 还是用锄头有效?一看便知。 2、 强电修复法:强电修复法就是采取充电时的持久高电压或大电流修复蓄电池的方法,多在脉冲修复法效果不明显时采用。其一、高电压修复法:这种方法主要是采取电池标称电压的 1.3-1.5 倍的充电电压修复电池,36V 蓄电池在充电电流不变或接如近的条件下,采用48V的充电器进行充电,充电时间要掌握分寸,不易过长,否则电池会因析气发热。 这个方法对短路、极板软化程度不高的蓄电池具有一定的修复作用,但使用不当,对电池极板压点也会造成伤害。其二、大电流修复法:这种方法主要是采取高于平时充电电流 1.5-2.0 倍的充电电流来修复蓄电池,如 20AH 的蓄电池使用 3-4A 的充电器进行充电,利弊与“高电压修复法”一样。
3、全充全放电修复法:全充全放电修复法就是对蓄电池采取完全充满电后,再完全的放电修复蓄电 池的方法。全充全放电修复法主要是对轻度损伤的蓄电池具有一定的修复作用,同时此方法还可以有效的激活电瓶深层的活性物质,提高蓄电池容量。如轻度硫化的电池,内阻较高的电池,此法的关键是放电一定要充分,并且是对每节单体 电池进行单独的充分放电,全充全放电1-2 次,蓄电池的容量一般都能得到提升。全充全放电修复法不得经常使用,最少半年使用一次,最多三个月使用一次。
4、补水修复法:对蓄电池“失水”采取补水的方法便可修复,其目的是稀释浓度提高的硫酸 正常进行电解反应。补水方法上较为简单,只用打开蓄电池上盖,可以看见有六个圆孔,向每个圆孔注射一定量的蒸馏水,再浸泡 24 时以上就可以了。补水只可以补充蒸馏水,不可以添加其他成分的水,包括纯净水,因为其他成分的水中有各种金属分子,加入电瓶内后容易引起自放电而损坏电池。
5、重新配组修复法:电动送料车电池一般是由几节电池串联而成的电池组,电池坏损是多方面的,可能电池会同时存在几个方面的损伤:对于硫化的电瓶,修复后使用效果较好;但是对于极板软化以及断隔的电瓶,即时可以修复,因属物理硬伤,可再利用价值不大,修复后的使用时间也极短,再修复的效果将会更差。最好的方法就是把修复价值不大的电瓶“以旧换旧(换成容量还有 80%以上的旧电池)”,再和其他剩余几节电池重新配组即可。以上分三个部分比较全面地介绍了电动送料车电瓶损伤、修复、保养的相关技术和知识,电动送料车电瓶修复可采取很多方法,但不是对所有损伤的电瓶都有效,硫化和小毛病的电瓶经修复后有效;极板轻度软化、短路、断隔经修复后可能会短暂的有效,就象回光返照一样,使用时间不长又会降到了原处;还有些损伤很严重的电池,修复基本无效。
11.真空炉外观表面维护
真空炉由于长时间使用和在维修过成中不可避免面漆有脱落和损坏。对面漆进行修复,表面产生大量油垢可对表面进行清理。真空钎焊炉内不洁净或有灰尘、杂物时,用丙酮或无水酒精擦拭干净。
12.真空炉电气元件维护
真空炉的的电气组成器件要求定期检查,定期维护,发现零部件的损坏要及时更换,更换的型号可参考换装的零部件型号。真空钎焊炉与控制柜应保持清洁干净,清理时应切断设备电源及压缩空气。
13.长时间不使用真空炉或真空炉进行大清理时,再启用应进行烘炉处理,烘炉时需要每15分钟检查真空钎焊炉的冷却水温度及炉壳温度。防止密封圈老化。烘炉前检查循环水池水量是否充足,水泵水压是否大于0.1MPa,冷却塔是否工作正常,否则应检查水路过滤网是否堵塞。烘炉过程中应经常检查炉体、扩散泵、冷井、除镁器及其他真空泵的外表温度,当冷却水温度过高时,应检查冷却水管路是否堵塞,并及时清理。
14.每天开炉前应检查真空钎焊炉各级真空泵及机械泵的油位及油的清洁,机械传动件按一般设备润滑要求,定期加油或换油。
15真空炉扩散泵在工作过程中必须保持循环冷却水畅通,停止加热后必须保证泵工作液已完全冷却温度小于30℃可关闭冷却水。扩散泵在停止工作时或暂时不用时,泵内应保持真空状态,以免泵油污染和各零件腐蚀,被抽气体应为干燥、无腐蚀、无灰尘的气体。
16.铝真空钎焊炉门镁粉清理要求3天清理一次,炉内卫生每班清理一次。
17.需要定期检查真空钎焊炉压缩空气管路是否有老化、漏气,否则及时更换。
18、严格按照真空钎焊炉的操作程序进行操作,严格按照真空钎焊炉作业指导书进行操作、按照真空钎焊炉润滑点检查:
序号 部 位 名 称 保养周期 保 养 方 法
1.罗茨泵注油孔 每2月检查并加注大连3号真空泵油
2.罗茨泵润滑油杯 每天检查油杯并加注3号真空泵油
3.真空钎焊炉罗茨泵三联件油雾器 每天检查,有水时放水
4.真空钎焊炉三联件油雾器 每天检查,无油时加3号真空泵油
5.真空钎焊炉机械泵注油孔 每2月检查油标,并加注3号真空泵油
19、真空钎焊炉的换热器垢除:一般3个月进行一次。
超声波除垢仪
一、概述
超声波除垢仪,目前是国际国内众多除垢设备中技术先进成熟、除垢效果显著、运行费用极低、应用领域广泛的高新技术产品。在真空钎焊炉运行过程中经常会形成水垢(碳酸钠沉积物),这些水垢大大增加了能源的消耗,降低了设备的工作效率,增加了次数及使用、费用。真空钎焊炉的热交换设备的清洗一般采用化学(酸性)方式或者机械的方法来进行。采用这两种方法浪费人力物力,还可能造成设备的加热表面受损,而且会破坏生态环境。还会在清洗之后继续产生水垢,增加运行费用。与用化学防垢、除垢方式一样,在最近几年使用超声波的方法已经更加广泛地运用到实践当中。
二、功能
1.防垢
在真空钎焊炉的热交换设备里所有的水中产生超声波振动,水中产生很多真空气泡,在气泡周围类似许多结晶中心,在水中开始形成硬盐,变成细小的沙状物。受热表面上的振动使金属与水之间产生高速微流和空化效应,即超声波在形成气泡后突然破裂(闭合)的瞬间能产生超过1000个大气压力,连续不断的瞬间高压强烈冲击物件表面,破坏垢类产生和在管壁沉积的条件,阻碍了这些沙状物在管壁上的沉淀。因此水中尚未结晶的盐及结晶后难溶解的盐变成悬浮状态,不会在设备的壁表面存留,随水流流走或通过排污排除,达到防垢悼的。
2.除垢
作用于真空钎焊炉换热器表面的超声波振动产生了机械变化,影响了碳化沉积物内部的牢固性,同样破坏了碳化沉积物和金属之间的关系,因此产生许多小裂缝。水在这种及其微细力量的作用下通过细小的裂缝间隙渗入到换热表面,水被蒸发后带动碳化沉积物膨胀和成片脱落,部分脱落的碳化沉积物的细小颗粒和鳞状物逐渐地沉积在热交换设备的底部,可以定期吹洗清除。另外,当超声波通过金属外表向内传播时,会引起换热表面上的垢跟随金属同步振动。由于垢的弹性系数和金属不同,垢与金属之间会在换热表面形成剪切应力,使垢在金属换热表面上疲劳、裂纹、疏松、破碎而脱落,达到除垢悼的。
3.高效换热
超声波除垢仪不仅可以预防真空钎焊炉的换热器里面冷却水碳化沉积物的产生,而且还可以提高换热效率,在水和管壁之间产生微小的水流,使管内水阻力降低,从而提高了水流的速度。在超声波的作用下,水与管壁存有的空气容易从裂缝中排出来,减少隔热从而增加换热效果。
4.杀菌灭藻
超声波除垢仪产生的超声波在传播中引起质点的交替压缩和伸张,通过机械、热效应和声波作用,使藻类细胞破裂、物质分子中的化学链断裂。同时由于空化作用可以使存在于水中的微气泡迅速膨胀后突然闭合,这种气泡在闭合时会在其周围产生几千个大气压力,连续不断地产生瞬间高压强烈微激波,它可以造成植物细胞壁及整个生物体破裂。由于藻细胞内具有气囊,在空化效应的作用下,气囊被打破,导致藻细胞失去控制浮动弟力。还能通过触变效应引起生物组织的结合状态改变,造成细胞液变稀,细胞质沉淀。达到消灭水藻、平衡水环境生态悼的。
产生以上这些效果,不仅预防了碳化沉积物的产生,而且还降低了藻类对真空钎焊炉冷却管道的金属腐蚀,提高了真空钎焊炉热交换设备的工作效率。
5.社会效益和经济效益
超声波方法是纯粹的的物理方法,克服了化学方法对设备腐蚀、环境污染、成本高、可靠性不易控制及机械法难清除的死角垢、劳动强度大、效率低等不足。完全杜绝了水处理设备有害废水的污染,用超声波方法清洗1立方米水的费用要比化学方法低200~250倍。
购买超声波除垢仪的费用,3~6个月就可以回收成本。
三、技术特点
1.超声波除垢仪使用俄罗斯最新技术,可以连续不间断的稳定工作。
2.此仪器是目前国际国内众多除垢设备中,技术先进成熟、超级节能、运行成本极低、防垢除垢效果显著持久、应用领域最广泛的高新技术产品。
3.仪器所使用的换能器由一种新型磁共振材料加工而成,在机械作用下具有很大的牢固性,工作温度能达到居里点(560℃)。是目前世界最领先的材料,具有最独特的磁致伸缩特性,在防垢除垢方面领先于国内外其它同类产品。
4.本仪器在安装时不需要与设计单位进行协商变更,不改动设备,在原设备运行状态下就可以进行安装调试。
5.本仪器操作简单、自动化程度高、保护全面,可以连续不间断工作,达到的防垢除垢悼的。
四、技术参数
1.防垢除垢能力
真空钎焊炉的换热器一般采用铜材质,安装在管线上,一个换能器可以去除200~300延长米(中间无软管连接)金属管线的水垢。安装在换热器上,一个换能器可以去除100~150平方米(流量1立方米/秒)的水垢。
2.安装数量
用户可以根据需要选择除垢设备的特性、参数、结构,计算出该设备的换热面积(或长度、流量),再根据热交换设备的循环系统,水的硬度和结垢情况,乘以0.6~1.5的系数,按照上面一个换能器的除垢能力,就可以确定换能器的数量。
3.参数
输入电压:交流220V±10V
输入频率:50或60Hz
工作频率:16~20KHz
功率:250W
工作方式:连续
普通主机外形尺寸:420mm×270mm×200mm
防爆主机外形尺寸:740mm×480mm×220mm
换能器外形尺寸:400mm×65mm
主机重量:小于50公斤
换能器重量:小于3.5公斤
防护等级:IP65
防爆等级:IIB T3
五、应用领域
1.真空炉、真空钎焊炉、真空热处理炉水系统、散热器、冷凝器、热回收器、水管线。